


Instalación de dos hornos de fusión por inducción de 500 kg
para aluminio y aleaciones de cobre en
Monterrey, México
Tabla de contenido
desmineralizada (DM) y extracción superior para campañas dedicadas de fusión de aluminio y aleaciones de cobre.
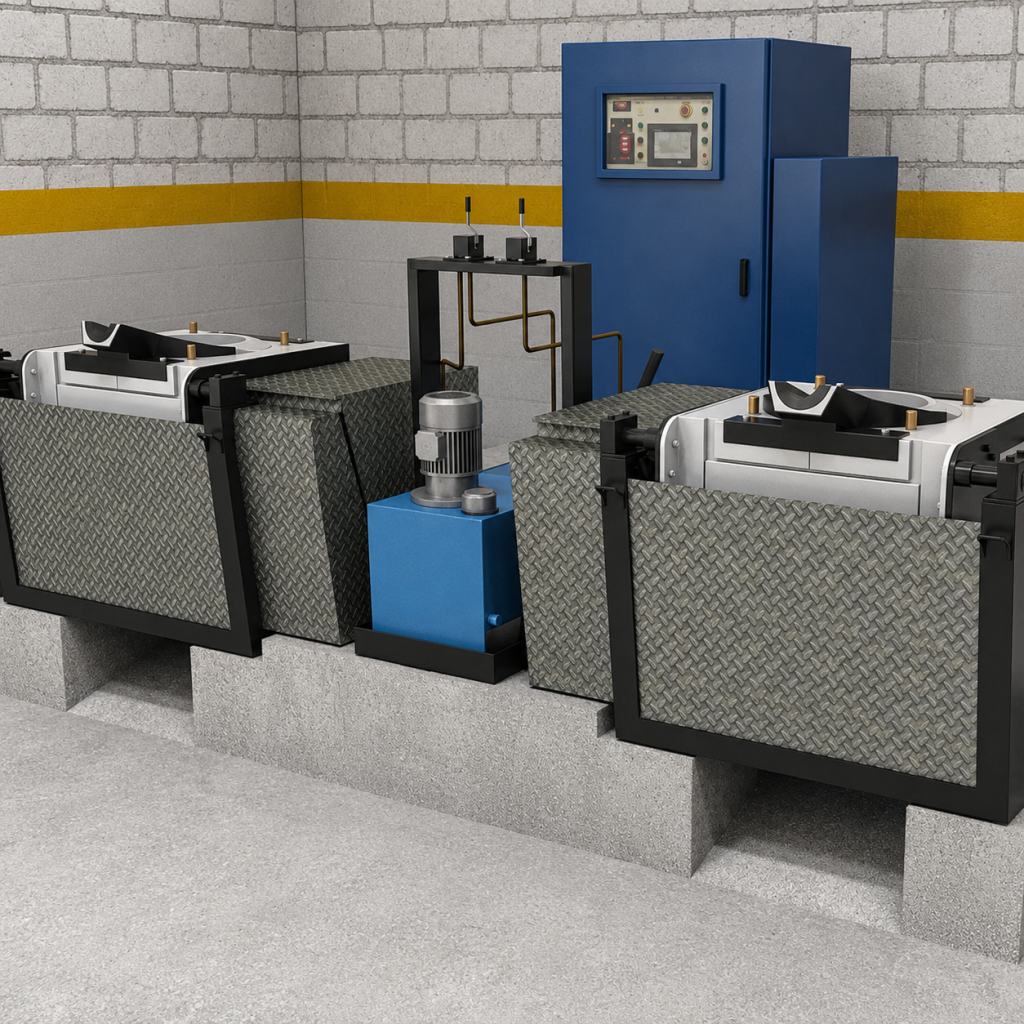
Una operación de fundición y reciclaje en Monterrey requería una línea de hornos de fusión de aluminio más controlada para lingotes limpios, chatarra de aluminio, canales, mazarotas y retornos de fundición, conservando a la vez capacidad para coladas más pequeñas de latón, bronce y aleaciones de cobre. Electroheat suministró, instaló y puso en marcha un sistema de fusión por inducción sin núcleo con dos hornos de fusión, compuesto por dos recipientes de clase 500 kg, una plataforma de potencia IGBT de media frecuencia compartida, controles PLC/HMI, basculamiento hidráulico, enfriamiento con agua desmineralizada y registro de datos de cada colada. El recipiente principal se asignó a la producción de aluminio, mientras que el segundo se encargó del trabajo segregado con aleaciones de cobre. Esta disposición redujo los cambios de campaña innecesarios, mejoró el manejo del metal fundido y dio a los operadores un registro más claro de cada colada.
La identidad del cliente y sus datos comerciales de producción se mantienen confidenciales. Este caso de estudio se centra en la configuración instalada, el proceso de puesta en marcha y las mejoras cualitativas verificadas durante la entrega y la producción inicial.
Alcance del proyecto y configuración instalada
| Concepto del proyecto | Detalles de la instalación |
|---|---|
| Ubicación | Monterrey, Nuevo León, México |
| Sistema instalado | Instalación de dos hornos de fusión por inducción sin núcleo de clase 500 kg |
| Base de capacidad | Clase nominal de 500 kg por recipiente; el peso real de carga dependía de la densidad de la aleación y del volumen útil del crisol |
| Ruta principal de aluminio | Lingote de aluminio, chatarra limpia, retornos de fundición, canales, mazarotas y correcciones de aleación |
| Ruta secundaria de aleaciones | Coladas segregadas de latón, bronce y aleaciones de cobre con procedimientos de crisol dedicados |
| Potencia y controles | Plataforma IGBT de media frecuencia compartida con selección de horno de fusión y monitoreo PLC/HMI |
| Disposición de vertido | Basculamiento hidráulico para vertido controlado a cucharas de colada, moldes, equipo de mantenimiento o a las operaciones de fundición posteriores |
| Sistema de enfriamiento | Circulación de agua desmineralizada (DM) con apoyo de torre de enfriamiento |
Reto de producción: Segregar la fusión de aluminio y de aleaciones de cobre
La planta fundía lingotes de aluminio limpios, retornos internos, canales, mazarotas, piezas fundidas recortadas y material reciclado seleccionado. También producía coladas más pequeñas de latón, bronce y aleaciones de cobre. Usar una sola ruta para fundir para todos los materiales exigía limpiezas repetidas del horno de fusión, cambios de crisol y segregación de herramientas, lo que interrumpía la producción y aumentaba el riesgo de arrastre de residuos entre familias de aleaciones.
El aluminio también requiere un control estricto de la condición de la carga, el sobrecalentamiento, el tiempo de mantenimiento, el desescoriado y la transferencia. La chatarra húmeda o contaminada y un mantenimiento innecesario pueden aumentar la oxidación y la escoria (dross), reduciendo el metal recuperable. Por ello, el cliente necesitaba un horno de fusión industrial de fusión de aluminio que permitiera una carga disciplinada, control de temperatura, prácticas de desgasificación o fundente y un vertido oportuno, manteniendo al mismo tiempo una ruta separada para las aleaciones base cobre.
Evaluación técnica y selección del horno de fusión
Fundamentos para seleccionar la configuración de dos hornos de fusión de clase 500 kg
Electroheat revisó la composición de la carga, los pesos de colada, las familias de aleaciones, los requisitos de crisol, las coladas por turno, la capacidad del transformador, la calidad del agua de enfriamiento, el espacio en piso, la extracción, las posiciones de cucharas de colada y moldes, y el acceso para mantenimiento. La evaluación demostró que la planta no necesitaba un horno de fusión de metales no ferrosos sobredimensionado. Necesitaba dos rutas coordinadas para fundir por lotes con servicios compartidos y una clara segregación de materiales.
Se seleccionó un horno de fusión de aluminio por inducción sin núcleo para la ruta principal porque ofrecía calentamiento por lotes con rápida respuesta, cambios prácticos de aleación y transferencia directa al flujo de trabajo de fundición. El recipiente gemelo admitía campañas de latón, bronce y aleaciones de cobre con procedimientos de crisol y herramental separados. Un circuito selector de horno de fusión conectaba el recipiente programado a la plataforma de potencia IGBT compartida, de modo que la instalación priorizó la producción flexible en lugar de la operación simultánea a plena carga.
“En la fusión de no ferrosos, el rendimiento de metal útil se protege mediante una preparación disciplinada de la carga, crisoles compatibles, sobrecalentamiento controlado y vertido oportuno. La potencia instalada importa, pero el control del proceso determina la calidad de cada colada.”
Sr. Charlie, Ingeniero en Jefe, Electroheat Induction
Sistema para fundir aluminio y aleaciones de cobre instalado
Cuerpos de horno de fusión y gestión de crisoles
Electroheat instaló dos cuerpos de horno de inducción sin núcleo de tamaño medio con bobinas de inducción, crisoles específicos para la aplicación, un banco de capacitores, conexiones de barras y cables, y equipo de basculamiento hidráulico. El horno de fusión principal de fusión de aluminio procesaba chatarra de aluminio limpia, retornos de fundición y aleaciones de fundición con un crisol y un procedimiento operativo definidos. El segundo recipiente seguía procedimientos separados de crisol, herramientas, limpieza y manejo de residuos para coladas de latón, bronce y aleaciones de cobre.
La selección del crisol se ajustó a la química de la aleación, el peso de colada, la temperatura de operación, la práctica de fundente y el método de vertido. La clasificación nominal de 500 kg describía la clase de cada horno de fusión; el peso real de carga variaba según la densidad de la aleación y el volumen útil del crisol. Esta distinción era especialmente importante al pasar del aluminio a las aleaciones de cobre, más densas.
Fuente de poder IGBT, monitoreo PLC/HMI, enfriamiento y basculamiento hidráulico
La plataforma de potencia IGBT compartida suministraba potencia controlada de media frecuencia al horno de fusión seleccionado. El PLC/HMI mostraba la selección de horno de fusión, la potencia, el tiempo de fundición, la corriente, el voltaje, el consumo en kWh, el estado del enfriamiento, las alarmas, los disparos y los interbloqueos. Los registros almacenados de fundición y eventos dieron a los supervisores de producción un historial operativo trazable y ayudaron al personal de mantenimiento a aislar eventos eléctricos, de enfriamiento, hidráulicos o relacionados con las protecciones.
El circuito de agua desmineralizada (DM) protegía las bobinas de inducción, el banco de capacitores, la electrónica de potencia y los circuitos enfriados por agua. El basculamiento hidráulico permitió un movimiento controlado del horno de fusión y la transferencia del metal fundido a cucharas de colada, moldes, equipo de mantenimiento o a las operaciones de fundición posteriores. La extracción superior ayudó a controlar los humos durante la carga, el desescoriado y el vertido.
| Componente instalado | Función en la instalación de Monterrey |
| Dos cuerpos de horno de fusión de clase 500 kg y crisoles dedicados | Establecieron rutas separadas de fusión de aluminio y de aleaciones de cobre con prácticas de crisol específicas por aleación |
| Plataforma de potencia IGBT con controles PLC/HMI y registro de datos | Suministró potencia con rápida respuesta, mostró el estado de protección y operación, y registró datos de fundición y eventos |
| Basculamiento hidráulico, enfriamiento con agua DM y extracción | Permitieron un vertido controlado, protegieron los componentes enfriados por agua y captaron los humos durante la carga, el desescoriado y el vertido |
Instalación y puesta en marcha
Ubicación de equipos e integración de servicios
El equipo de instalación ubicó los cuerpos de horno de fusión para conservar zonas separadas de manejo de materiales, manteniendo el acceso al equipo compartido de potencia, control, enfriamiento, hidráulica y extracción. Las conexiones de potencia, las líneas de enfriamiento, las mangueras hidráulicas, los circuitos de selección de horno de fusión y los servicios auxiliares se canalizaron para mantener despejadas las áreas de carga, mantenimiento y vertido del metal.
Verificaciones de protección previas a la puesta en marcha
Antes de la primera colada, Electroheat verificó la puesta a tierra, los paros de emergencia, la protección de entrada, la selección de horno de fusión, la comunicación PLC/HMI, el movimiento hidráulico, el flujo, la temperatura y la conductividad del agua de enfriamiento, y los interbloqueos de protección de componentes. Los crisoles se asentaron, secaron y precalentaron conforme al procedimiento aprobado, y se confirmaron herramientas y contenedores de residuos separados para las rutas de aluminio y de aleaciones de cobre.
Coladas de prueba y entrega a operadores
Las coladas de prueba supervisadas abarcaron la carga, el aumento de potencia, la corrección de temperatura, el desescoriado, la práctica de desgasificación o fundente, el basculamiento hidráulico, el vertido, el registro de fundición y el apagado. Se capacitó a los operadores para confirmar qué horno de fusión está activo, verificar los interbloqueos antes de encender la potencia, monitorear las condiciones de potencia y enfriamiento, responder a las alarmas y mantener la segregación de aleaciones. Al personal de mantenimiento se le mostró cómo revisar el historial de alarmas, la navegación de disparos y los registros de fundición almacenados durante el diagnóstico de fallas.
Resultados operativos después de la puesta en marcha
Tras la puesta en marcha, la planta contó con rutas para fundir claramente definidas para el aluminio y para determinadas aleaciones de cobre. Los procedimientos dedicados de horno de fusión, crisol, herramientas y manejo de residuos redujeron las limpiezas completas innecesarias entre familias de aleaciones no relacionadas y facilitaron la gestión de los cambios de campaña.
El equipo de producción de aluminio obtuvo una mejor visibilidad del avance de cada colada y de los tiempos de transferencia, lo que ayudó a los operadores a limitar el mantenimiento innecesario y a controlar la oxidación y la escoria de forma más consistente. El basculamiento hidráulico mejoró el control del vertido del metal, mientras que los registros del PLC/HMI dieron a los equipos de producción y mantenimiento una visión compartida del tiempo de fundición, el consumo de energía, el estado del enfriamiento, las alarmas, los disparos y los interbloqueos.
El rendimiento comercial de metal, el tiempo para fundir, la energía por colada y las cifras de producción se mantienen confidenciales. Por ello, los resultados publicados se centran en la segregación de procesos, el control del horno de fusión, la visibilidad para mantenimiento y las mejoras operativas verificadas durante la puesta en marcha y la producción inicial.
Condiciones previas a la instalación y mejoras posteriores a la puesta en marcha
| Condición previa a la instalación | Mejora posterior a la puesta en marcha |
| Las coladas de aluminio y de aleaciones de cobre dependían de una sola ruta para fundir | Rutas de horno de fusión dedicadas separaron las dos familias de materiales |
| La ruta compartida exigía limpiezas repetidas, cambios de crisol y segregación de herramientas | Procedimientos de horno de fusión, crisol y herramientas específicos por campaña simplificaron los cambios de campaña |
| Los operadores tenían visibilidad digital limitada del avance de la colada y de las condiciones de mantenimiento | El monitoreo PLC/HMI proporcionó tiempo de fundición, potencia, estado del enfriamiento, alarmas, disparos e interbloqueos |
| El vertido dependía de un mayor control manual cerca del metal fundido | El basculamiento hidráulico permitió un movimiento controlado del horno de fusión y el vertido a cucharas de colada y moldes |
| La revisión de fallas dependía de un historial de eventos limitado | Los registros almacenados de alarmas, disparos y producción mejoraron el diagnóstico de fallas |
Fundamento técnico de la configuración instalada
La configuración instalada se ajustó a la mezcla de aleaciones y al flujo de producción del cliente. La disposición de dos hornos de fusión separó el aluminio de las coladas de aleaciones de cobre; los crisoles específicos por campaña protegieron la integridad metalúrgica; la fuente de poder IGBT proporcionó un control de calentamiento con rápida respuesta; el monitoreo PLC/HMI mejoró la visibilidad del proceso; el enfriamiento con agua DM protegió los componentes sometidos a carga térmica; y el basculamiento hidráulico mejoró el control del vertido del metal.
Para fundiciones de aluminio, operaciones de fundición a presión y recicladores de metales, la calidad de la carga, la selección del crisol, la potencia, el enfriamiento, el desescoriado y el vertido deben diseñarse como un solo sistema. Este principio aplica por igual a un horno de fusión industrial de fusión de aluminio, a un horno de fusión de reciclaje de aluminio o a un horno de fusión de chatarra de aluminio que procese carga limpia y segregada.
Equipos y soporte técnico relacionados de Electroheat
Electroheat puede integrar el horno de fusión, la fuente de poder IGBT, los crisoles, el sistema de enfriamiento, el transformador, los controles, las refacciones y el soporte técnico para ajustarse a la mezcla de aleaciones y al flujo de producción del cliente.
- Hornos de fusión de aluminio
- Hornos de fusión por inducción
- Crisoles de carburo de silicio
- Torres de enfriamiento
- Transformadores de potencia
- Consultoría en hornos de fusión para fundición y minería
Solicite una revisión de configuración de horno de fusión para aluminio
Comparta su carga de aluminio, familias de aleaciones, tamaño de colada, potencia disponible, condiciones del agua de enfriamiento, distribución de planta y método de vertido. Electroheat puede recomendar la capacidad del recipiente, la disposición de uno o dos hornos de fusión, la potencia IGBT, los controles PLC/HMI, el enfriamiento, el basculamiento hidráulico, la instalación, la puesta en marcha y el alcance de refacciones.